TAEGUTEC 特固克
TOP-DRILL 可轉位刀片式 U鑽
可轉位刀片式 U鑽。Ø12–Ø80,最深 5 倍徑。
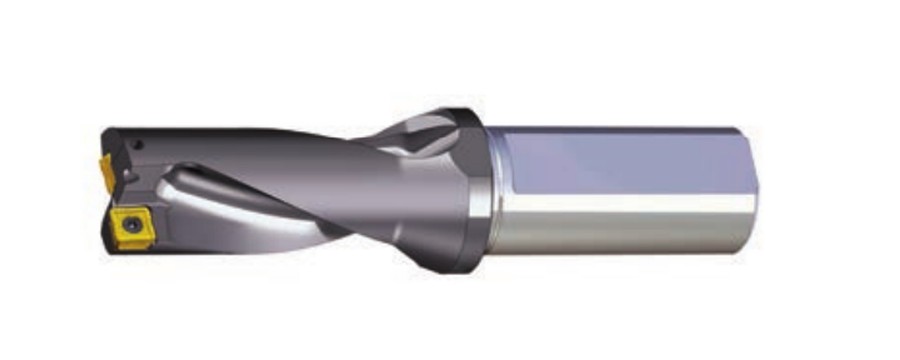
系列總覽。
| 系列 | 鑽徑 | 鑽孔深度 | 孔徑公差 | 冷卻 | 型錄頁 |
|---|---|---|---|---|---|
| TOP 2/3/4/5(整體式) | Ø12.0–Ø50.0 | 2、3、4、5 倍徑 | IT 11–13 | 內冷 | D18–D29 |
| TOP…CA(卡匣式) | Ø51.0–Ø80.0 | 2、3、4 倍徑 | IT 12–13 | 內冷 | D30–D33 |
資料來源:TaeguTec HOLEMAKING 型錄(英文版) D4。
型號怎麼讀。
以 TOP 2200-25T2-07 為例
| 位置 | 範例 | 意思 |
|---|---|---|
| TOP | TOP | 系列名稱 |
| 第 1 碼 | 2 | 鑽孔深度:2 倍徑(另有 3、4、5) |
| 接著 3 碼 | 200 | 鑽徑 Ø20.0 mm |
| -25 | 25 | 柄徑 Ø25 mm |
| 最後 2 碼 | 07 | 使用 SOMT 07 刀片 |
資料來源:TaeguTec HOLEMAKING 型錄(英文版) D18。
鑽徑與刀片對照。
TOP 2/3/4/5,Ø12.0–Ø50.0
| 刀片尺寸 | 鑽徑 DC (mm) | 柄徑 DCONMS (mm) | 螺紋 CNT |
|---|---|---|---|
| SOMT 04 | 12.0–13.5 | 20 | M13X1.0 |
| SOMT 05 | 14.0–16.0 | 20 | M13X1.0 |
| SOMT 06 | 16.5–19.0 | 25 | M16X1.5 |
| SOMT 07 | 19.5–22.0 | 25 | M16X1.5 |
| SOMT 08 | 22.5–26.0 | 25/32 | M16X1.5/M22X2.0 |
| SOMT 09 | 26.5–31.0 | 25/32 | M16X1.5/M22X2.0 |
| SOMT 11 | 32.0–36.0 | 32/40 | M22X2.0/M30X2.0 |
| SOMT 13 | 37.0–43.0 | 32/40 | M22X2.0/M30X2.0 |
| SOMT 15 | 44.0–50.0 | 40 | M30X2.0 |
尺寸單位 mm。2、3、4、5 倍徑的鑽徑範圍相同;Ø12.0–Ø31.0 每 0.5 mm 一級,Ø32 以上每 1 mm 一級。同一鑽徑提供哪些柄徑,依倍徑而不同,請以型錄為準。Ø51–Ø80 卡匣式使用 SOMT 09/11/13 刀片。資料來源:TaeguTec HOLEMAKING 型錄(英文版) D18–D33。
SOMT 刀片。
四種槽型,依工件材料選擇
| 槽型 | 用途 | 刀片尺寸 | 標準牌號 |
|---|---|---|---|
| SOMT…DP | 一般用途 | 04–15 | TT9080、TT8020、TT9300 |
| SOMT…DL | 低碳鋼 | 05–15 | TT9080 |
| SOMT…DK | 鑄鐵 | 05–15 | TT6080 |
| SOMT…DA | 鋁合金 | 05–15 | K10(未塗層) |
| 尺寸 | IC | S | RE |
|---|---|---|---|
| 04 | 4.4 | 2.38 | 0.4 |
| 05 | 4.9 | 2.38 | 0.4 |
| 06 | 5.7 | 2.38 | 0.4 |
| 07 | 6.8 | 2.80 | 0.6 |
| 08 | 7.9 | 3.97 | 0.6 |
| 09 | 9.2 | 3.97 | 0.8 |
| 11 | 11.0 | 3.97 | 0.8 |
| 13 | 12.8 | 4.40 | 0.8 |
| 15 | 15.0 | 4.80 | 1.0 |
尺寸單位 mm。資料來源:TaeguTec HOLEMAKING 型錄(英文版) D195–D196。
牌號。
TT9080
PVD 塗層
ISO P20–P40、M20–M40、S20–S40
鋼、不鏽鋼與耐熱合金的一般加工。SOMT…DP 一般用途的首選牌號。
出處:型錄 D16、D195
TT8020
PVD 塗層
ISO P30–P50、M30–M50、S30–S50
鋼與不鏽鋼的斷續及粗加工;加工條件不穩定時使用。
出處:型錄 D16、D195
TT9300
CVD 塗層
ISO P10–P25
碳鋼與合金鋼的高速鑽削。原廠註明只能用在外刃(Peripheral)。
出處:型錄 D16、D195
TT6080
PVD 塗層
ISO K05–K25、H05–H25
灰鑄鐵與球墨鑄鐵的一般加工;硬化鋼的精加工與中加工。
出處:型錄 D16、D196
K10
未塗層
ISO K05–K15、N05–N15、S05–S15
鑄鐵、鋁合金與非鐵材料、耐熱合金的一般加工。
出處:型錄 D16、D196
詢價時請提供。
- 孔徑、孔深(幾倍徑),通孔或盲孔
- 工件材質與硬度
- 機台刀柄介面、是否有內冷與冷卻壓力
- 現用刀桿、刀片的完整型號,或包裝、刻字照片
- 特殊情況:斜面入鑽、交叉孔、疊板、斷續切削
相關內容
歡迎詢價與選型諮詢。
告訴我們型號與數量,或提供工件材質與加工條件,我們協助選型。