技術資訊 · 孔加工
U鑽(TOP鑽)怎麼選?從孔徑、孔深到刀片,一次看懂
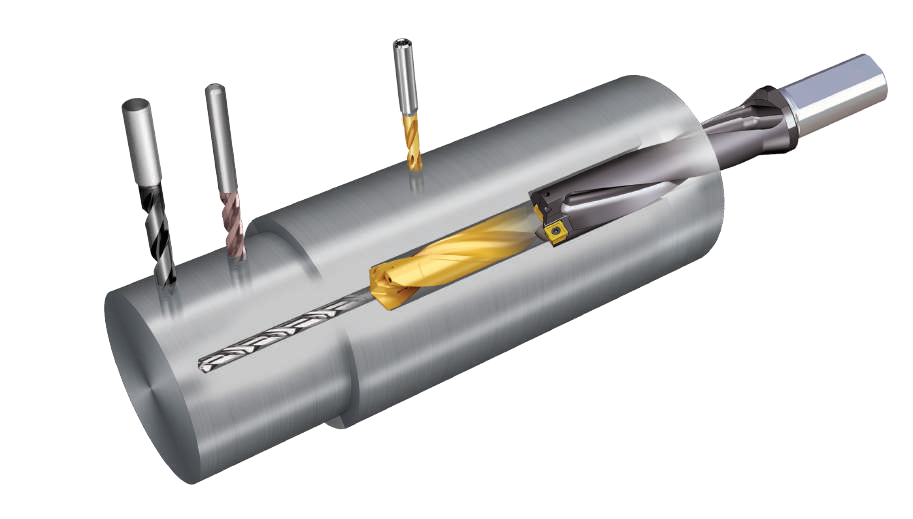
U鑽,也常被叫作 TOP鑽、可轉位刀片式鑽頭,是在鑽體上裝可更換的刀片來鑽孔。刀片磨損時只需要更換刀片,不必整支換掉,適合批次鑽孔、孔徑較大的加工。
選型可以按這個順序
- 孔徑:先確定要加工的直徑。每種鑽體對應一個直徑範圍,直徑決定了鑽體與刀片規格。
- 孔深:孔深通常用「鑽頭直徑的幾倍」來表示,例如 2D、3D、4D、5D。孔越深越容易振動、排屑也越難,夠用就好,儘量選短一點的規格。
- 工件材質:鋼、不鏽鋼、鑄鐵、鋁等材質,適合的刀片牌號與槽型不同。同一個刀片型號,牌號不同,適用的材質也不同。
- 機床條件:確認機床的刀柄介面、主軸功率,以及是否有內冷。U鑽一般要靠內冷把切屑衝出來,冷卻不足容易排屑不順。
- 加工方式:通孔還是盲孔,有沒有斜面入鑽、疊板、交叉孔等特殊情況,先說明清楚再選型。
詢價時請提供
- 孔徑、孔深
- 工件材質
- 機床刀柄介面、有沒有內冷
- 現在使用的型號,或鑽體、刀片包裝的照片
TaeguTec 特固克產品系列與原廠目錄請見鑽削與孔加工頁面;杜龍卡浦 WCMX U鑽刀片的型號與尺寸,請見WCMX U鑽刀片型號一覽。