TAEGUTEC 特固克
CHASE-8-MILL 八刃方形銑刀片與刀盤
八刃方形刀片銑刀。面銑、肩銑、高進給。
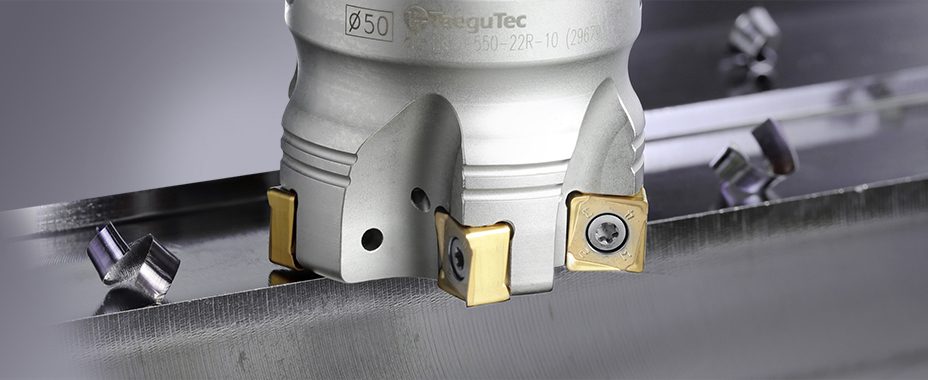
刀盤與立銑刀。
型號以 8D 開頭,刀片尺寸要和刀具相同
| 刀具 | 形式 | 刀片 | 直徑 DC (mm) | 最大切深 APMX (mm) | 型錄頁 |
|---|---|---|---|---|---|
| 8D-TF90-07 | 90° 面銑刀 | SQKU 07 | 32–63 | 5.0 | E60 |
| 8D-TF90-10 | 90° 面銑刀 | SQKU/SQHU 10 | 40–125 | 7.0(SQHU 6.5) | E61 |
| 8D-TF90-12 | 90° 面銑刀 | SQKU/SQHU 12 | 40–160 | 8.5(SQHU 8.0) | E62 |
| 8D-TE90-07 | 90° 立銑刀(直柄) | SQKU 07 | 16–40 | 5.0 | E148 |
| 8D-TE90-M-07 | 90° 模組式刀頭 | SQKU 07 | 16–40 | 5.0 | E149 |
| 8D-TE90-10 | 90° 立銑刀(直柄) | SQKU/SQHU 10 | 25–40 | 7.0(SQHU 6.5) | E150 |
| 8D-TE90-12 | 90° 立銑刀(直柄) | SQKU/SQHU 12 | 32–40 | 8.5(SQHU 8.0) | E150 |
| 8D-TE90-M-10 | 90° 模組式刀頭 | SQKU/SQHU 10 | 25–40 | 7.0(SQHU 6.5) | E151 |
| 8D-TF45-11 | 45° 面銑刀 | SQKU 11 | 40–160 | 4.2 | E77 |
| 8D-TF45-14 | 45° 面銑刀 | SQKU 14 | 50–200 | 6.0 | E78 |
| 8D-TF20-11 | 20° 高進給面銑刀 | SQKU 11 | 50–100 | 1.8 | E103 |
| 8D-TF20-14 | 20° 高進給面銑刀 | SQKU 14 | 63–125 | 2.5 | E103 |
直徑為該系列的範圍,各直徑的齒數、柄徑與刀桿介面請看型錄。資料來源:TaeguTec MILLING 型錄(2026-03 英文版,原廠官網) E60–E62、E77–E78、E103、E148–E151。
90° 刀片 SQKU/SQHU 07、10、12。
| 刀片 | 槽型 | 切深 ap (mm) | 每刃進給 (mm/tooth) | 標準牌號 |
|---|---|---|---|---|
| SQKU 070308 PNR-M | M | 1.0–4.0 | 0.10–0.20 | TT9080、TT8080、TT8625、TT6080、TT2510 |
| SQKU 070316 PNR-M | M | 1.0–4.0 | 0.10–0.20 | TT9080、TT6080 |
| SQKU 070308 PNR-ML | ML | 1.0–4.0 | 0.10–0.20 | TT9080、TT8080、TT6080、TT3535 |
| SQKU 100408 PNR-M | M | 1.5–5.5 | 0.10–0.20 | TT9080、TT8080、TT8625、TT6080、TT2510 |
| SQKU 100416 PNR-M | M | 1.5–5.5 | 0.10–0.20 | TT9080、TT6080 |
| SQKU 100408 PNR-MP | MP | 1.5–5.5 | 0.10–0.20 | TT9080、TT8625、TT6080、TT2510 |
| SQKU 100416 PNR-MP | MP | 1.5–5.5 | 0.10–0.20 | TT9080、TT8625、TT6080 |
| SQKU 120608 PNR-MP | MP | 2.0–6.5 | 0.15–0.25 | TT9080、TT8625、TT6080、TT2510 |
| SQKU 120612 PNR-MP | MP | 2.0–6.5 | 0.15–0.25 | TT9080、TT8625、TT6080 |
| SQKU 120616 PNR-MP | MP | 2.0–6.5 | 0.15–0.25 | TT9080、TT8625、TT6080 |
| SQHU 100408 PNR-MMP | MMP | 1.5–5.5 | 0.10–0.25 | TT9080、TT6080 |
| SQHU 120608 PNR-MMP | MMP | 2.0–6.5 | 0.15–0.25 | TT9080、TT6080 |
切深與進給是原廠建議範圍,只能當起始參考。資料來源:TaeguTec MILLING 型錄(2026-03 英文版,原廠官網) E305。
45°/20° 刀片 SQKU 11、14。
同一片刀片可裝在 45° 面銑刀或 20° 高進給面銑刀
| 刀片 | 槽型 | 用法 | 切深 ap (mm) | 每刃進給 (mm/tooth) | 標準牌號 |
|---|---|---|---|---|---|
| SQKU 1105 ANR-M | M | 45° 刀盤 | 1.0–4.0 | 0.10–0.25 | TT9080、TT8625、TT6080、TT2510 |
| SQKU 1105 ANR-M | M | 20° 高進給刀盤 | 0.2–1.5 | 0.30–1.50 | TT9080、TT8625、TT6080、TT2510 |
| SQKU 1406 ANR-M | M | 45° 刀盤 | 2.0–6.0 | 0.10–0.30 | TT9080、TT8625、TT6080、TT2510 |
| SQKU 1406 ANR-M | M | 20° 高進給刀盤 | 0.3–2.0 | 0.40–2.30 | TT9080、TT8625、TT6080、TT2510 |
| SQKU 1105 ANR-ML | ML | 45° 刀盤 | 1.0–4.0 | 0.10–0.25 | TT9080、TT8080、TT3535 |
| SQKU 1105 ANR-ML | ML | 20° 高進給刀盤 | 0.2–1.5 | 0.30–1.00 | TT9080、TT8080、TT3535 |
| SQKU 1406 ANR-ML | ML | 45° 刀盤 | 2.0–6.0 | 0.10–0.30 | TT9080、TT8080、TT3535 |
| SQKU 1406 ANR-ML | ML | 20° 高進給刀盤 | 0.3–2.0 | 0.40–1.30 | TT9080、TT8080、TT3535 |
| SQKU 1105-CE | — | 45° 刀盤 | 1.0–3.0 | 0.13–0.25 | AS10(陶瓷) |
| SQKU 1406-CE | — | 45° 刀盤 | 1.5–4.5 | 0.15–0.25 | AS10(陶瓷) |
陶瓷刀片(-CE)只能用在 45° 刀盤。資料來源:TaeguTec MILLING 型錄(2026-03 英文版,原廠官網) E306–E307。
牌號。
| 牌號 | 種類 | 原廠說明 |
|---|---|---|
| TT9080 | PVD 塗層 | 鋼、不鏽鋼與耐熱合金的一般加工 |
| TT8080 | PVD 塗層 | 鋼與不鏽鋼的斷續及粗加工;耐熱合金的低速斷續加工 |
| TT8625 | CVD 塗層 | 碳鋼與合金鋼的粗銑;不鏽鋼的中速銑削 |
| TT6080 | PVD 塗層 | 灰鑄鐵與球墨鑄鐵的一般加工;硬化鋼的精加工與中加工 |
| TT2510 | PVD 塗層 | 預硬鋼與硬化鋼的高速銑削 |
| TT3535 | PVD 塗層 | 不鏽鋼的斷續及粗加工;鈦合金與耐熱合金的低速斷續加工 |
| AS10 | 陶瓷 | 鑄鐵的一般銑削 |
資料來源:TaeguTec MILLING 型錄(2026-03 英文版,原廠官網) E40–E41。
詢價時請提供。
- 加工方式:面銑、肩銑、高進給或溝槽
- 工件材質與硬度
- 需要的刀具直徑、切深與肩部高度
- 機台主軸介面,面銑刀的刀桿或心軸規格
- 現用刀盤、刀片的完整型號,或包裝、刻字照片
相關內容
歡迎詢價與選型諮詢。
告訴我們型號與數量,或提供工件材質與加工條件,我們協助選型。