技術資訊 · 刀片型號
車刀片 ISO 型號怎麼讀:形狀、後角、公差與尺寸代碼
先分清標準代碼與廠商後綴
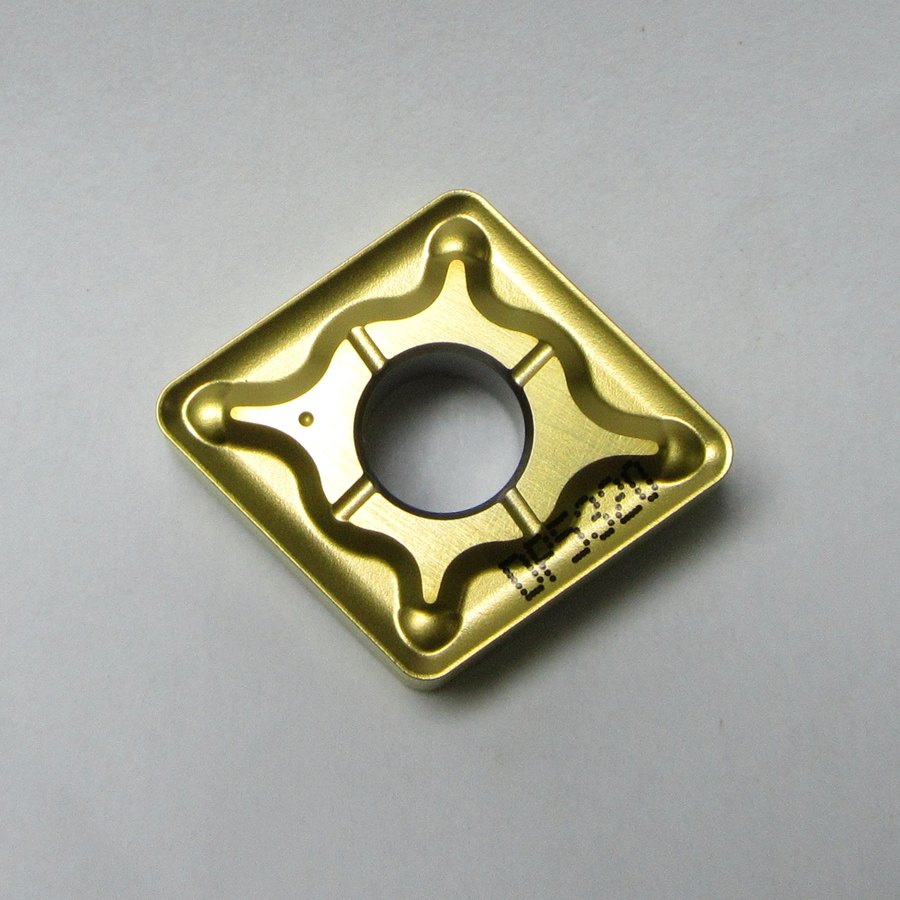
車刀片盒上的一串字母數字,常包含標準刀片代碼,以及廠商另外加上的槽型、刃口或牌號資訊。ISO 1832建立可轉位刀片的命名系統,目的是方便規格辨識與訂購;它不是刀片性能分級表。先拆開標準段與廠商附加段,才能判斷哪些資料可查標準表,哪些必須查原廠型錄。外形相同也不代表切削幾何與刀具材質相同,更不能由一串基本代碼推定加工壽命。
前四個位置,先看幾何與結構
常見車削刀片的前四個代碼位置依序表示形狀、法向後角、公差等級及刀片型式。以通用示意代碼CNMG為例:C表示八十度菱形,N表示法向後角為零,M是公差等級,G表示具有圓柱形通孔及雙面斷屑結構。這裡的M不是不鏽鋼應用分類。公差等級關係到內切圓、厚度及刀尖位置等尺寸公差,並非「中加工」的意思。法向後角與前角是不同角度,裝刀後的有效角度還受刀桿配置影響,不能據此直接判定切削是否鋒利。
後面數字要分組查,不能逐字當毫米
以CNMG 120404示意,後面可先分成12、04、04,分別查尺寸、厚度與刀尖角部資料。尺寸代碼與刀片形狀有關,可能對應切削刃長或特定名義尺寸;不能把12一律當成內切圓直徑十二毫米。此例厚度代碼04對應四點七六毫米,最後04對應刀尖圓角半徑零點四毫米,兩組相同數字的讀法就不同。圓形刀片或特殊角部另有編碼規則,英制標示也不能直接套用這種公制分組解讀,實際尺寸仍應核對規格表與圖面。
替換前,回到刀桿與工件要求
第四位置可說明有無孔、孔型及斷屑結構等型式,卻不代表各廠具體槽型完全一樣;後綴也不能任意跨品牌對照。替換時要核對刀片座、夾緊方式、孔與刀墊配合,以及厚度和尺寸公差。刀尖圓角變更還會影響加工輪廓、切削力與表面,必要時須重新確認程式補正。現場常見錯誤是只記住前四碼,或認為能鎖上就能加工。詢價應提供完整盒標、刀桿標示與加工需求,讓規格相容與應用適合分別得到確認。
詢價時請提供
- 現用刀片完整刻字與盒標照片,含所有後綴及牌號。
- 公制或英制標示,以及原廠尺寸圖或實物量測資料。
- 刀桿/刀體完整標示、刀片座、夾具與刀墊照片。
- 要求的刀尖圓角、加工輪廓、尺寸公差與表面要求。
- 工件材料、工序及連續/斷續切削狀態。
- 替換原因,以及可否調整程式補正或刀具配置。