技術資訊 · 刀片磨損
刀片磨損型態與對策:從外觀找到優先檢查方向
後刀面磨損:先看是否穩定擴大
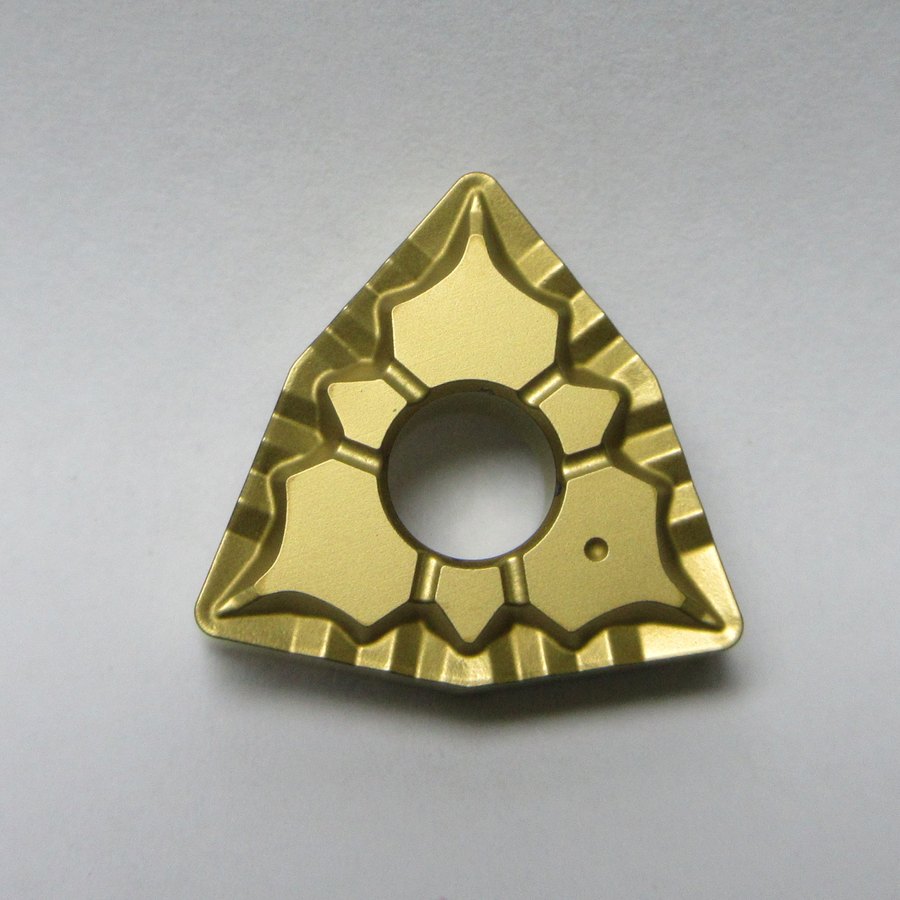
判斷刀片問題,先保留使用時間、切削條件及工件狀態,再看刃口。後刀面磨損常見於切削刃下方、接近已加工面的區域,外觀呈磨耗帶。均勻、逐步擴大的磨耗可能屬正常消耗;短時間快速擴大,則要檢查材料磨蝕性、切削熱、牌號耐磨性及冷卻供給。換刀時點應依尺寸、表面要求與既有壽命紀錄決定,不能等到整個刀尖破裂才處理。
月牙窪磨損:凹坑在前刀面
月牙窪磨損發生在切屑流經的前刀面,呈局部凹陷,與後刀面磨耗的位置不同。它可能與高溫下的刀具與工件材料交互作用有關,負荷及接觸條件也會影響發展。凹坑接近刃口時可能削弱支撐,進一步引發破損。先核對切削速度、進給、刀片材質與塗層的適用性,以及冷卻是否到達切削區;再評估降低熱負荷或改變幾何,不能只靠外觀判定是缺冷卻液。
崩刃:先找衝擊與不穩定來源
崩刃是刃口局部缺角或破碎,屬破損現象。切屑撞擊、斷續切削、負荷過大、振動及積屑瘤脫落,都可能參與形成。優先檢查刀片是否坐實、螺絲與刀墊是否正常、刀桿伸出及工件夾持是否合適,再看進出刀位置。若確有衝擊,才評估較具韌性的牌號或較強刃口;單純降低所有設定,未必能排除刀具鬆動或排屑不良。
積屑瘤:黏上的材料不等於刀片磨掉
積屑瘤是工件材料黏附並堆積在刃口附近,外觀看似多出一塊材料;脫落時可能拉傷加工面或帶走刃口。它常見於容易黏附的材料及某些切削溫度、速度區間,不能把刃口上的凸塊當成單純磨耗。先檢查工件材料、刃口鋒利程度、刀具表面與潤滑供給,再對照製造商建議調整加工條件,不宜一律降速。
塑性變形:檢查熱與負荷的組合
塑性變形可能呈現刃口塌陷、鼓出或輪廓改變,是刀具材料在高溫與應力作用下失去原有形狀,與缺角不同。先檢查切削速度、進給、切深及冷卻連續性,再評估牌號的耐熱與抗變形能力。多種現象可能同時存在,修正時要記錄最先出現的異常,並一次驗證一項主要變更;不要把最後看到的大破口,直接當成最初的失效原因。
詢價時請提供
- 使用後刀片的前刀面、後刀面及整體照片,標明工作刃。
- 每刃加工時間/件數,以及異常首次出現的時點。
- 工件材質、硬度、表皮及連續/斷續切削情況。
- 現用刀片規格、槽型、牌號及刀桿配置。
- 實際切削條件、進出刀方式及負荷變化紀錄。
- 刀具伸出、夾持與冷卻液供給情況。
- 尺寸、加工面及既有換刀判定要求。