技術資訊 · 刀片牌號
刀片牌號怎麼看:先分清 ISO P/M/K/N/S/H 與廠商牌號
應用分類,是選型起點
刀片盒或型錄上的P、M、K、N、S、H,常用來指出工件材料的加工應用方向。ISO 513規範硬質切削材料的分類與應用,這六個字母可協助先縮小查找範圍,卻不是六種刀片成分,也不是所有品牌通用的完整牌號。選型前要先知道工件的實際材質、熱處理及硬度;只提供「鐵件」或「白鐵」,不足以判斷刀片需要偏重耐磨、韌性,還是其他特性。
六類材料,要連同狀態一起看
P主要對應鋼類;M常見於不鏽鋼加工;K對應鑄鐵;N對應鋁、銅等非鐵材料;S涵蓋耐熱合金與鈦合金相關加工;H對應硬化材料,例如淬硬鋼。這是應用分類的概括,不能取代詳細材料表。同是鑄鐵,石墨形態與組織不同,加工負荷便可能不同;同是鋁合金,成分及製程差異也會影響磨耗與排屑。分類字母相同,不代表可直接沿用相同刀片及加工設定。
不鏽鋼不能一律填M
沃斯田鐵系(奧氏體)與雙相不鏽鋼常見於M類應用,但部分供應商會把某些肥粒鐵系(鐵素體)或麻田散鐵系(馬氏體)不鏽鋼列在P類;材料經硬化後,也可能要按硬化材料的條件另行評估。這不是看到名稱就能判定的例外清單,而是提醒採購要提供材料牌號、組織或熱處理狀態,再對照該廠的分類。不知道組織時,先提供材質證明與硬度,不要把猜測當成選型資料。若原本穩定的加工突然出現黏屑或異常磨耗,也應核對材料批次及供應狀態。
廠商牌號,要搭配槽型與工況
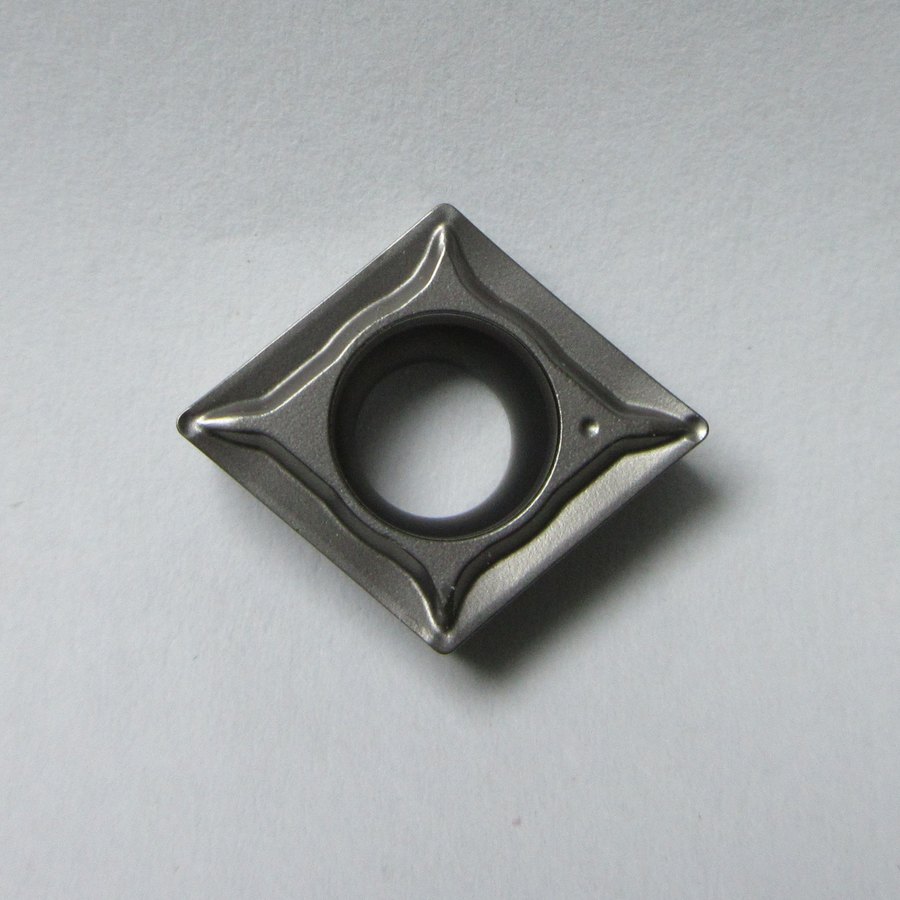
製造商的牌號反映其刀具材料及設計;以塗層硬質合金為例,基材與塗層共同影響耐磨、耐熱及抗破損能力。不同品牌即使標示相近應用範圍,也不代表成分或性能相同。同一牌號可能涵蓋不只一類工件材料,仍要分清主要推薦與補充適用範圍。實際選型還須看車削或銑削、精粗加工、連續或斷續切削、夾持穩定性及冷卻條件。刀片常崩刃時,只換更耐磨的牌號未必有效;應先檢查負荷、剛性與刃口幾何,再從同廠適用表選擇候選方案。
詢價時請提供
- 工件材料完整牌號、適用材料標準或材質證明。
- 熱處理、硬度及已知組織;不確定的項目註明未知。
- 車削/銑削等工序,以及精、中、粗加工需求。
- 連續或斷續切削、表皮與加工餘量狀況。
- 現用刀片完整規格、槽型及牌號。
- 夾持、冷卻條件,以及主要磨損或破損照片。