技術資訊 · 齒輪加工
插齒刀怎麼降成本?TaeguTec 可換刀頭式硬質合金插齒刀與加工案例
有些齒輪因為形狀、進刀空間不足或存在干涉,沒辦法用滾齒或強力刮齒(Power Skiving)加工。對這類工件來說,插齒仍是重要的齒輪加工方式。問題是:插齒刀要耐用,往往就得用硬質合金,而硬質合金越來越貴。
整體硬質合金插齒刀:好用,但成本高
整體式硬質合金插齒刀切削效能好、壽命長,也能提升生產效率。但硬質合金的成本持續上漲,整支刀具的成本也跟著增加。
TaeguTec 的做法:可換刀頭+高剛性刀柄
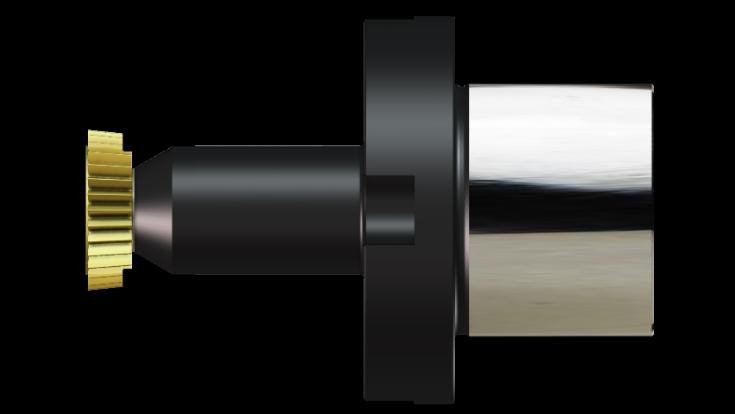
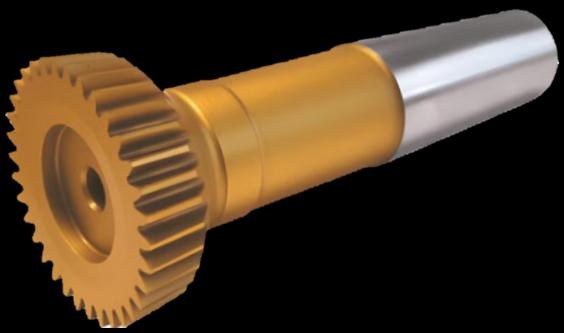
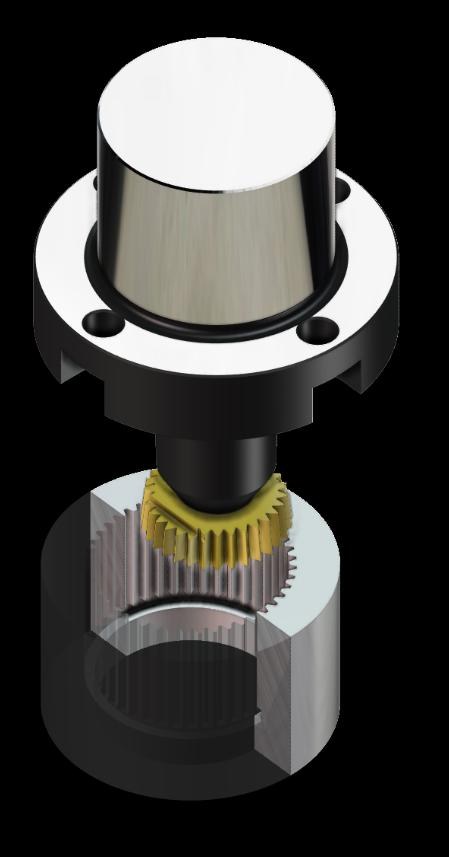
TaeguTec 的硬質合金插齒刀採用可換刀頭設計:硬質合金只用在可更換的刀頭上,刀頭裝在高剛性的專用刀柄上。這樣既能穩定加工出精確的齒形、維持一致的齒輪品質,又能減少硬質合金用量,大幅降低刀具成本。
加工案例:FCD600 齒輪插齒
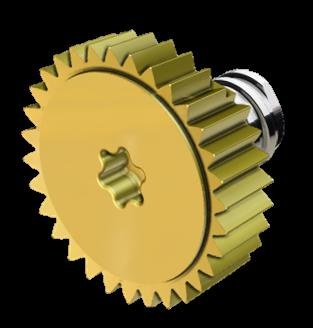
以下是 TaeguTec 公布的實際加工案例(客戶 J,2026 年)。工件是 FCD600 球墨鑄鐵材質的齒輪,加工方式為插齒。
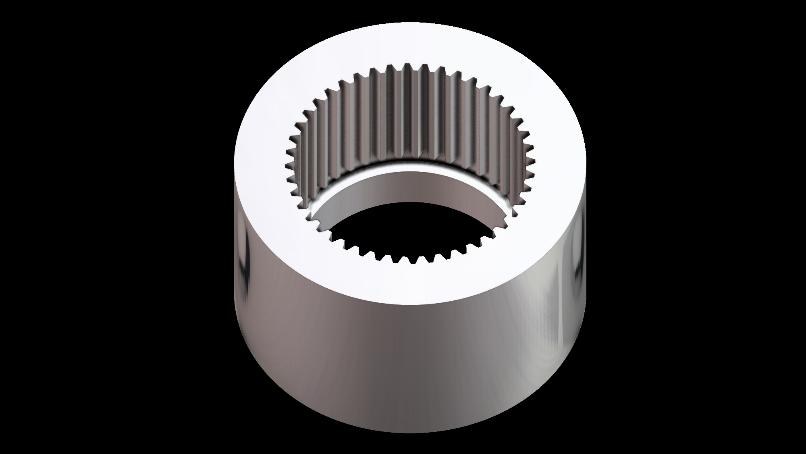
- 工件
- 齒輪
- 材質
- FCD600
- 模數
- 1.0583
- 齒數
- 44
- 壓力角
- 20°
- 加工方式
- 插齒
| 項目 | 競品 高速鋼(HSS) | TaeguTec GEARSHAPE 硬質合金 |
|---|---|---|
| 刀具型號 | — | TGK3135R-S12-1.05B-A |
| 刀具齒數 Zn | 32 | 31 |
| 模數 | 1.0583 | 1.0583 |
| 衝程數 N(str/min) | — | 50 |
| 徑向進給 Fr(mm/str) | — | 0.09 |
| 圓周進給 Ft(mm/str) | — | 0.04 |
| 切深 ap(mm) | 8.5 | 8.5 |
| 切削液 | 不使用 | 不使用 |
| 新刀壽命 | 1,200 件 | 3,400 件+183% |
| 重新刃磨後壽命 | 900 件 | 2,400 件+167% |
以上為原廠公布的單一案例資料。實際壽命會因機床、工件、夾持與切削條件而不同。
可換刀頭式插齒刀的五個優勢
刀具壽命長
- 硬質合金刀頭耐磨性優異
- 長時間使用仍能維持穩定的切削效能
高剛性與穩定性
- 專用刀柄設計,有效縮短刀具懸伸長度
- 堅固的刀柄結構,提升整體系統剛性與抗振性
高加工精度
- 精密設計的刀頭夾持機構,確保重複定位精度
- 維持齒形一致,滿足嚴格的尺寸公差要求
高生產效率
- 可採用遠高於高速鋼插齒刀的切削速度
- 縮短加工週期,提升整體加工效率
具成本效益
- 只有可更換的刀頭採用硬質合金
- 減少硬質合金用量,降低整體刀具成本
- 在維持切削效能與齒輪品質的同時,發揮最佳刀具經濟效益
哪些情況值得評估
- 工件因為形狀、空間或干涉,無法用滾齒或強力刮齒加工
- 目前使用高速鋼插齒刀,希望延長刀具壽命
- 考慮整體硬質合金插齒刀,但在意刀具成本
諮詢時請提供
- 齒輪的模數、齒數、壓力角,內齒或外齒
- 工件材質
- 使用的插齒機型號
- 現在使用的插齒刀,以及目前的刀具壽命
資料與圖片來源:TaeguTec TecTips「可換刀頭式硬質合金插齒刀解決方案」。