技術資訊 · 斷屑槽
斷屑槽怎麼選:從精、中、粗加工找到實際適用範圍
先看切屑怎麼形成,再看槽型名稱
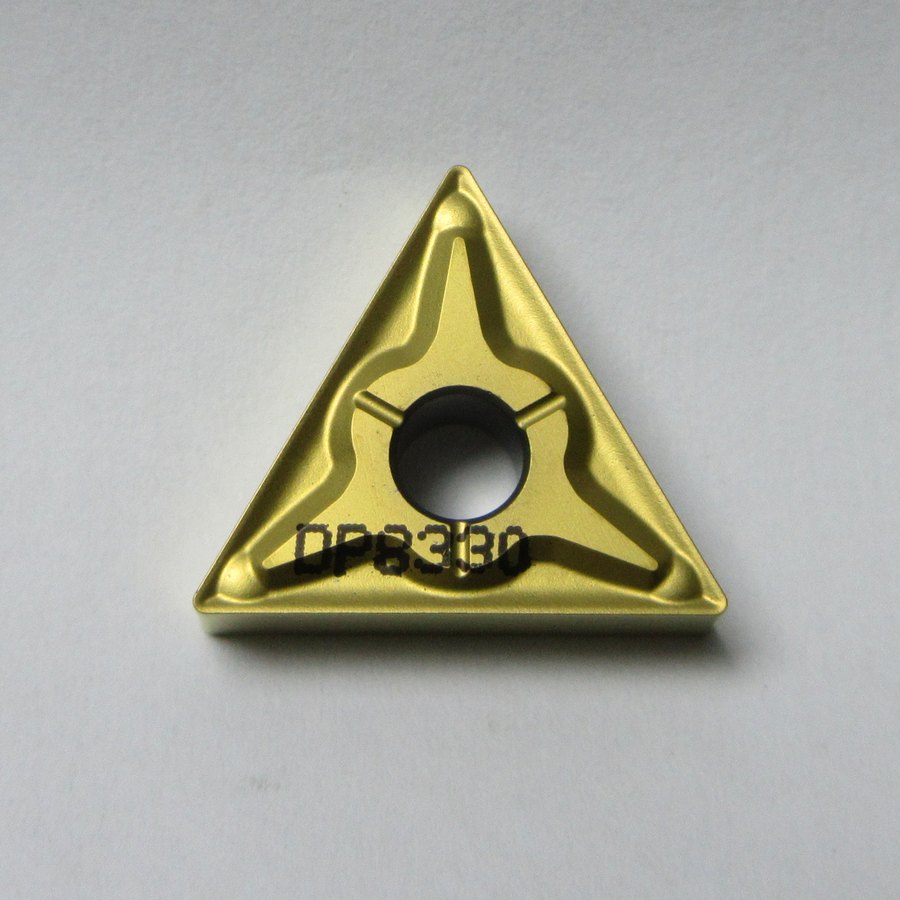
以下以車削刀片為主。斷屑槽配合刃口幾何,引導切屑流動與捲曲,讓切屑在合適條件下變形、折斷並排出;不是槽越深,斷屑就越好。前角、刃口處理、槽寬與槽壁設計,都會影響切削力及切屑形狀。工件的延性、黏附傾向與硬度也會改變結果,因此同一槽型換到不同材料,不一定維持相同斷屑表現。看懂型錄中的適用範圍,比單憑外觀挑槽型更可靠。
精、中、粗加工只是初步分流
精加工通常切深較淺、進給較小,需找能在這個區間控制切屑、切削力又合適的幾何。粗加工承受較大切深與進給,則須兼顧刃口強度與容屑能力;中加工涵蓋兩者之間的工作範圍,但不能因此視為任何工況都通用。各廠槽型代號並不統一,名稱相似也未必代表相同範圍。比較時應看指定材料下的切深與進給適用圖,並核對刀尖圓角、刀片尺寸及牌號,不能把某一張圖當成所有刀片的共同界線。
長屑與碎屑,都要連同現場現象判斷
長屑纏刀時,先確認實際切深與進給是否落在該槽型可工作的區間,再檢查材料、刀尖圓角、冷卻供給與排屑方向。若精加工餘量固定得很小,可能需要適合小切深的槽型,不能只要求現場加大進給。切屑過碎也不必然是好事;若同時有異音、負荷升高或刃口破損,應檢查切削負荷及切屑撞擊。鑄鐵等材料本來就可能形成短屑,不能只依切屑長短判定是否選錯槽型。
表面變差時,按順序調整
加工面粗糙可能涉及積屑瘤、振動、刀尖損傷或切屑刮傷;崩刃也可能來自斷續衝擊、夾持不穩或刃口強度不足。先檢查刀片座、刀桿伸出及工件固定,再確認實際切削條件與建議範圍,才能判斷是否換槽型。試切時一次改一項主要條件,保留切屑、刃口與加工面照片,並記錄發生問題的位置。目標是切屑能穩定排出、工件達到要求且刃口壽命可預期,不是追求所有材料都切成同一種碎屑。
詢價時請提供
- 工件材質、硬度及加工部位,內孔或外圓等。
- 精、中或粗加工,實際餘量及表面粗糙度要求。
- 現用刀片完整規格、刀尖圓角、槽型與牌號。
- 實際切深、進給及切削速度紀錄,供對照適用圖。
- 切屑形狀、纏屑位置與加工面照片。
- 刀桿伸出、夾持、冷卻及排屑方式。